


プロの精密スタンピングダイサプライヤー
高精度のスタンピング品質のサプライヤー
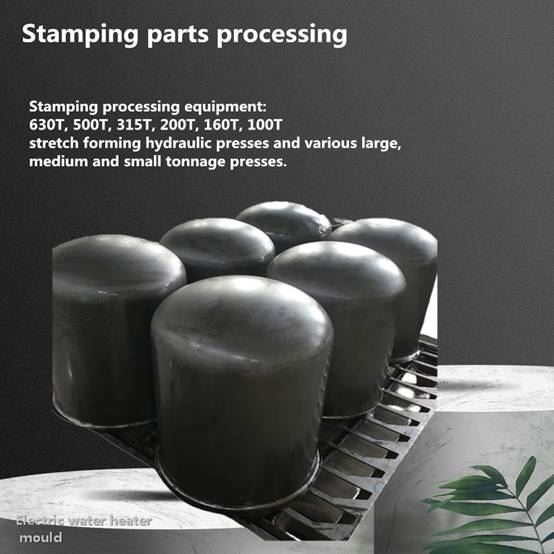
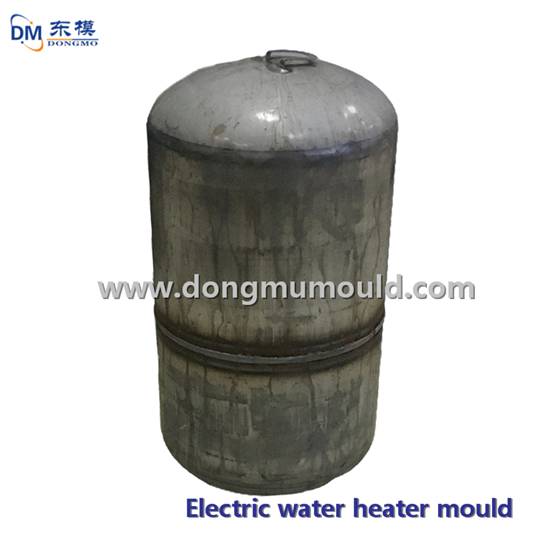
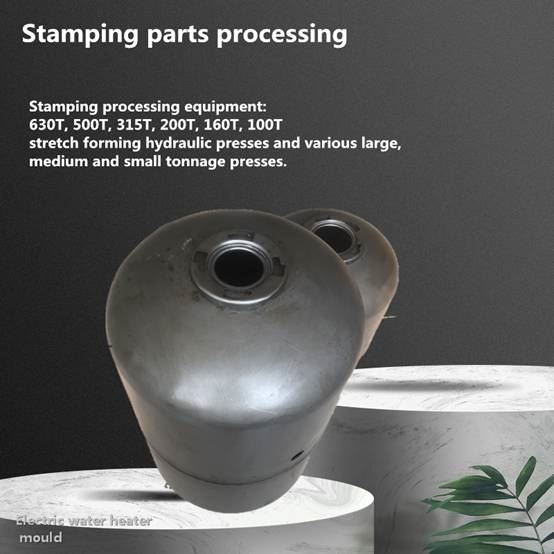
電気温水器の製品を伸ばすのに何ステップ必要ですか? 各ステップの伸縮の高さとサイズは、伸縮係数によって計算されます。 延伸構造や工程が異なり、延伸方式も異なりますので、実際の製品に合わせて合理的な選択をする必要があります。
ストレッチ係数に影響を与える主な要因:
1.材料の機械的特性(降伏強度-弾性変形;引張強度-塑性変形;伸び係数;面積の減少)。
2.材料の相対的な厚さ。
3.ストレッチ時間。
4.ストレッチ方法。
5.凸型と凹型のコーナー半径。
6.伸ばされた作業面の滑らかさと潤滑状態、隙間など。
7.ストレッチ速度。
Qroductの詳細 | 企業情報 | ||
Qroduct名 | 給湯器深絞り金型 | 主な製品 | スタンピングダイスタンピングパーツ |
応用 | 電気温水器 | 生産力 | スタンピング:200〜300万個/月 |
材料 | 鋼ステンレス鋼 | 型:40-60セット/月 | |
標準部品 | ミスミ | 関連する証明書 | ISO9001 |
テンプレートの平坦度 | + /-0.005mm | パッケージ | お客様のご要望に応じて |
量 | 1セット | 応用分野 | 航空、自動車、家電、医療、ハードウェア、建設、 |


基本知識
1.膨らみ
バルジングは、中空または管状の部品を半径方向外側に拡張するスタンピングプロセスです。 セクショニングセクショニングは、成形プロセスをいくつかの部分に分割するスタンピングプロセスです。
2.レベリング
レベリングは、部分的または全体的な平面部品の平坦性を向上させるためのスタンピングプロセスです。
3、浮き沈みの形成
これは、材料の伸長に依存して、プロセス部品に部分的なくぼみまたは突起を形成するスタンピングプロセスです。 起伏のある成形での材料の厚さの変化は意図的ではありません。つまり、変形プロセス中にわずかな厚さの変化が自然に形成され、設計で指定された要件ではありません。
4.曲げ
曲げは、圧力を使用して材料の塑性変形を生成し、それによって特定の曲率と特定の角度を持つ形状に曲げるスタンピングプロセスです。
人気ラベル: 給湯器深絞り金型、中国、サプライヤー、メーカー、工場、購入、価格、中国製


