金属プレス金型の設計仕様と実践ポイント

I. 材料特性適応仕様
金型の設計は、ブラインド設計を避け、スタンピング材料の特性に正確に一致する必要があります。さまざまな材料(冷間圧延鋼、ステンレス鋼、アルミニウム合金、高張力鋼{{2})については、その硬度、延性、弾性率パラメータを明確に定義し、対応するプレス加工パラメータを定式化する必要があります。たとえば、304 ステンレス鋼のプレス加工には SKD11 ダイス鋼を選択し、6061 アルミニウム合金のプレス加工にはブランキング クリアランスを最適化する必要があります。正確なスタンピングを保証し、金型の摩耗を妥当な範囲内で制御し、金型の耐用年数を延ばすために、金型の刃先の硬度と構造レイアウトを材料パラメータに従って決定する必要があります。
II.ブランキング面とクリアランスの設計仕様
ブランキング表面の設計は、実用基準に厳密に従う必要があります。打ち抜き加工の刃先は、プレス部品の滑らかな切断を確保するために、鋭利でチッピングがなく、表面粗さ Ra 0.025μm 以下である必要があります。ブランキング面の面取りは、材料の厚さに応じて設定する必要があります。面取り半径は材料の厚さの 0.3 ~ 0.8 倍で、プレス部品のバリを減らし、材料の破れを回避します。ブランキング クリアランスは正確に計算され、材料の厚さの 4% ~ 8% に設定される必要があります。偏差は 0.003 mm 以下です。クリアランスが大きすぎると、プレス部品の歪みや材料の無駄が発生しやすくなり、クリアランスが不足すると金型の摩耗が悪化します。材料の特性とプレス加工に基づいて正確に決定する必要があります。


Ⅲ.金型構造設計仕様
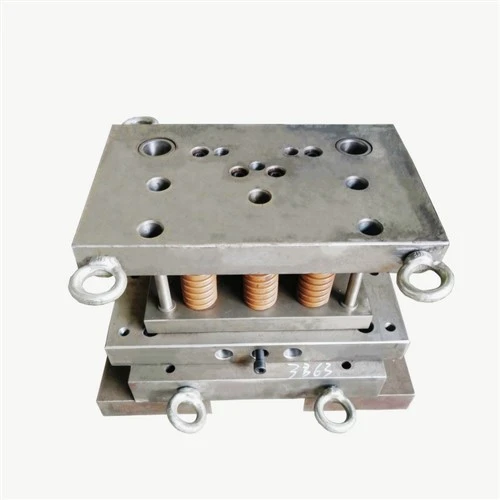
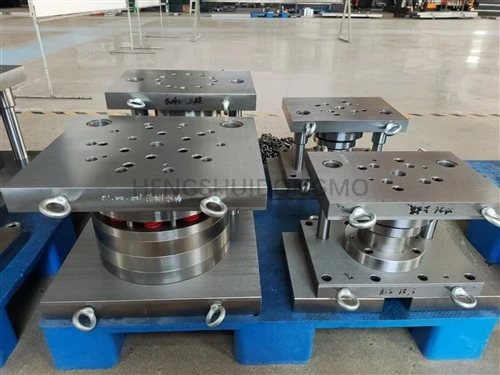
金型構造の設計では、機械的安定性とメンテナンスの容易さのバランスを取る必要があります。金型ベースは高張力合金鋼で作られており、熱処理後の硬度は HRC58~62 に制御されており、全体の剛性を確保し、スタンピング中の金型の変形を防ぎ、±0.005 mm 以下の加工精度を確保しています。パーティング面の設計では、詰まりのないスムーズなパーティングを確保するために、プレス部品の重要な部分を避ける必要があります。アンロードシステムは、適切なバネ力を備えた弾性ストリッパープレートを使用して、完全なアンロードを保証し、生産効率を向上させます。モジュール構造は、日常のメンテナンス、脆弱な部品の交換、金型のデバッグを容易にするように設計されています。
IV.安全設計仕様
金型の設計は国家の機械安全基準に厳密に準拠し、安全保護対策を講じる必要があります。保護バッフルが金型の入口と出口に取り付けられており、スタンピング中にワークピースが飛び出て人が怪我をするのを防ぎます。プレス装置と連動した非常停止連動装置を設置しており、異常時には迅速に停止できます。金型構造の設計では鋭いエッジを避ける必要があり、オペレーターへの機械的損傷を防止し、生産の安全性を確保するために、保護カバーが操作領域に取り付けられています。

お問い合わせ
相談ホットライン:+86 15930861038
ワッツアップ:15930861038
電子メール:dongfangmould@aliyun.com
サービスの約束: お問い合わせには 12 時間以内に返信します。適格な顧客に金型設計の最適化を無料で提供します。
恒水東模精密金属製品有限公司
人気ラベル: 板金プレス金型金属部品曲げおよび描画プレス金型、中国、サプライヤー、メーカー、工場、購入、価格、中国製