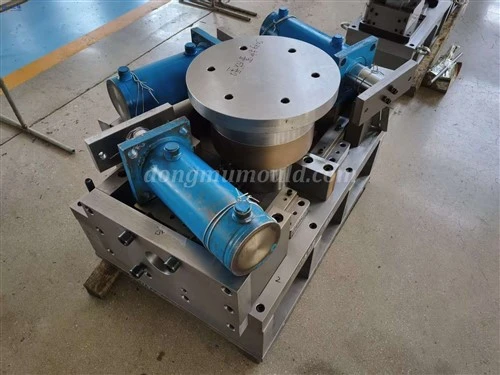
微細成形プロセスと微細構造の金型設計の適応
超薄型部品プレス金型の技術-

I. 極薄部品スタンピング微細成形プロセスの特徴-
極薄部品のスタンピングは微細成形プロセスに属します。-実際の生産における具体的な特徴は次のとおりです。
1. 高精度制御: 極薄材料の厚さは 20 ~ 200μm の間で制御され、寸法偏差は ±1μm 以内に制御される必要があります。-プレス装置の位置決め精度は±0.5μm以下、プロセスパラメータ(プレス速度、圧力)の変動は±3%を超えてはならず、安定した成形結果が得られます。
2. 低い成形力と容易な変形制御: 極薄部品のスタンピングに必要な成形力は 5~20kN で、従来のスタンピングより 60% 以上低くなります。-これにより、材料の変形を 5% ~ 10% 以内に制御しながら、機器のエネルギー消費と摩耗が削減され、材料の破損や制御不能な変形が回避されます。
3. 重要な材料特性: 極薄材料 (極薄ステンレス鋼やアルミニウム合金箔など)- の微細構造は、成形に大きな影響を与えます。材料の弾塑性パラメータを事前にテストし、有限要素解析を通じて成形プロセスをシミュレーションし、材料特性に合わせてプロセス パラメータを最適化する必要があります。{4}
4. 高い再現性と安定性: 微細成形プロセスでは、量産時に各極薄部品の寸法偏差が ±1μm 以下であり、性能の一貫性が基準を満たすことを保証するために、金型の再現性精度 ±0.3μm 以下と装置の再現性精度 ±0.5μm 以下が必要です。{3}}


II.微細構造金型設計適応技術
微細成形プロセスの要件に基づいて、微細構造金型の設計をプロセスに正確に適合させる必要があります。具体的な実践ポイントは以下の通りです。
1. 構造寸法の小型化: 極薄部品の微細な幾何学的特性に基づいて、パンチ、ダイ、位置決め装置を設計します。-金型とワーク表面の均一な接触を確保し、応力集中や材料の過度の変形を避けるために、パンチとダイの刃先の寸法精度は±0.3μm以内、位置決め装置の位置決め精度は±0.5μm以下に管理する必要があります。
2. 金型表面の微細加工技術: レーザー微細加工技術と電解加工技術を用いて金型表面を微細加工し、表面粗さ Ra 0.2μm 以下を実現します。ナノ-TiN コーティングは 0.003 ~ 0.008 mm の厚さで塗布され、摩擦係数を 0.08 未満に低減し、引張抵抗を減少させ、プレス部品の表面品質を改善し、金型の耐用年数を 500,000 サイクル以上に延長します。
3. 金型の剛性と弾性を組み合わせた設計: 有限要素解析を使用して、金型の材料と構造レイアウトを最適化します。この金型には超微粒子金型鋼が使用されており、真空焼入れにより HRC62-65 の硬度を達成し、金型の剛性を確保しています。-パンチのテールには弾性緩衝構造が追加されており、緩衝ストロークは0.5~1mmで、スタンピングプロセス中の応力ピークを緩衝し、局所的な応力を20%~30%低減し、極薄部品の局所的な亀裂や変形を最小限に抑えます。
4. 多機能複合金型設計: この設計では、位置決め、補正、成形機能を 4-6 個のマイクロステーションを備えた複合微細構造金型に統合しています。-。複数の工程を一度のプレス加工で完了できるため、工程間の誤差の重なりを軽減し、連続プレスを実現し、20~30回/分の生産サイクルを実現します。プレス部品の寸法公差は±1μm以内で安定しています。

お問い合わせ
相談ホットライン:+86 15930861038
ワッツアップ:15930861038
電子メール:dongfangmould@aliyun.com
サービスの約束: お問い合わせには 12 時間以内に返信します。適格な顧客に金型設計の最適化を無料で提供します。
恒水東模精密金属製品有限公司
人気ラベル: プレス金型の oem/odm カスタム製造、板金加工、板金プレス、プレス金型、金属鋼板金型、中国、サプライヤー、メーカー、工場、購入、価格、中国製