引張部品の基本原理と実現可能性
深絞りは、鋼板やその他の非鉄材料を変形させるプロセスです。 それを使用すると、伸長と圧縮変形のプロセスを同時に提供でき、主に中空、円筒形、箱形、形またはカップ形の物体を得るために使用されます。

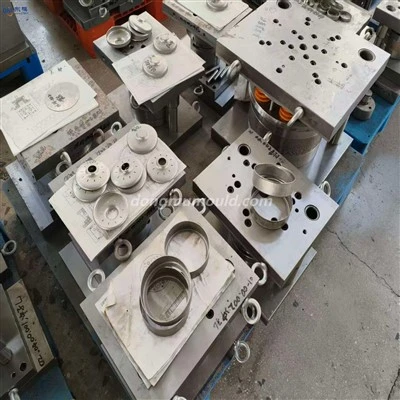
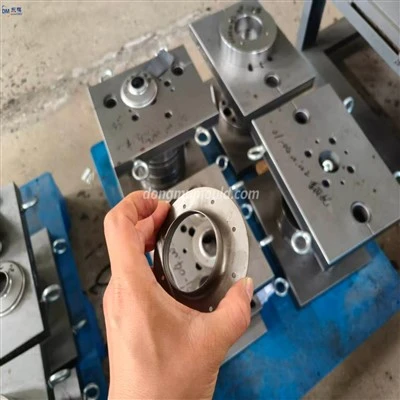
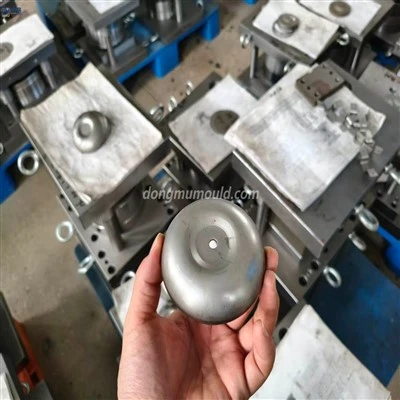
薄板金の深絞り部品は、プログレッシブまたはトランスファー ダイによって実行され、自動車ボディ部品、家電製品、家具および電子産業の部品、缶、缶などのさまざまな容器など、深いキャビティを持つ多くのオブジェクトを作成できます。すぐ。 通常、この特殊な加工により、成形品を継ぎ目のない一体成形することができます。
深絞り部品は、他の機械的プロセスよりも、細長い形状、しわのない高変形の鉄または非鉄材料の部品を得ることができるため、良好な表面品質を維持できるという利点があります。
深絞り・深絞り部品VS鋳造
絞り加工は冷間加工、鋳造は熱間加工です。 溶融により、材料は加熱されて液体状態になり、特殊な型に流し込まれ、そこで硬化して目的の形状になります。 この工程を経て得られる部品が鋳物です。
鋳造技術はすべての種類の材料に適しているわけではなく、鋳造する合金の溶融と鋳造性を常にチェックする必要があります。 一般に、蛇口、ハンドル、コーヒー メーカー、キャブレター、バルブなどのオブジェクトやコンポーネントの製造に使用されます。
深絞り部品を使用して実行可能な部品を設計すると、通常、単位コストが削減され、生産性と品質が向上し、一般的に生産コストが削減されます。 当然のことながら、以前は鋳造で製造されていた多くの部品が深絞りに変換されました。

マテリアルフローとコントロール
引張部品のキーワードは、マテリアルフローとコントロールです。
フローとは、目的の形状に再構成するために材料がどのように変形する必要があるかを意味します。 大きなゴム素材を希望の形状に配置するために圧力をかけることを考えてみてください。 この画像は、シートの変形においてダイとパンチがどのように役割を果たすかを示しています。
この流れの制御、または材料がどこに行かなければならないか、どこに行かないかは、もう1つの基本的な側面であり、ウェルトプレスの使用によって保証されます.
ディープ ストレッチ ピース: どうしたの?
得られる工作物の深さがその幅よりも大きい場合、そのプロセスは深絞りと呼ばれます。 成功は、次のような多くの要因に左右されます。
詳細のジオメトリ。
材料の種類、厚さ、および機械的特性: 絞りが深いほど、材料の品質が高くなり、壊れる前に許容される変形が大きくなります。
プレス速度: 材料の流れを可能にする必要があります。
描画半径;
絞り率:金型に必要な工程数を決定するために考慮される基本的な要因の1つです。
パンチとダイの表面処理;
潤滑剤:表面仕上げとともに、摩擦係数を減らし、材料の滑りを良くします。
プレス機の圧力;
パンチとダイスの隙間。
これらすべての要因と、この分野での豊富な経験が相まって、深絞り金型の成功に貢献しました。
深絞り金型:品質保証
ストレッチングは、高歩留り、高品質の表面、および 3 次元形状を備えたコンポーネントを必要とし、多くの場合非常に複雑な産業分野で最も効果的な技術プロセスです。 形が作られると、最終製品を得るためにさらに曲げたり剪断したりすることができるようです。